 Send mail:
 Call us:+86-510-87555500
 Whatsapp:+86 18006174555
 Search
 Magyar
 Inquiry Us Now
Bridge Fabrication: Precision Steel Plate Processing for Safe, Durable Infrastructure
Amikor egy tulajdonos vagy fővállalkozó aláír egy hídprojektet, a gyártási műhely az, ahol a kockázatot ténylegesen ellenőrzik. Egyetlen hegesztés, amely sikertelen az ellenőrzésen, hetekkel késleltetheti az acéldobozos gerenda felállítását; néhány milliméter kumulatív toleranciaeltolódás a sima fedélzeti beállítást költséges terepfelszereléssé változtathatja. A hidacélokkal foglalkozó gyártók tudják, hogy a munka nem a lemezek vágására és hegesztésére vonatkozik egy általános műhelyben. A méretpontosság, a hegesztési minőség, a bevonatteljesítmény és a szállítási sorrend egyetlen összekapcsolt rendszerként történő kezeléséről szól.
Amit a hídgyártás valóban megkövetel
A hidak gyártása számos fontos dologban különbözik a hagyományos épületacélszerkezettől. Az acél vastagabb, a terhelések dinamikusak, a szolgáltatási környezet jellemzően fagyás-olvadási ciklusokat, közlekedési rezgéseket és esetenként parti vagy ipari levegőt tartalmaz. Ezek a feltételek speciális követelményeket támasztanak az anyagválasztás, a fugatervezés és a felületvédelem terén.
Erő és tartósság
A hídgerendákat és a dobozrészeket úgy tervezték, hogy hordozzák a járművek vagy gyalogosok élő terhelését, szélterhelését és szeizmikus hatását. Az alapacél általában olyan szerkezeti minőség, amely garantált folyáshatárral és alacsony hőmérsékleten ütőszilárdsággal rendelkezik, például Q345q vagy Q370q a kínai tervezési kódokban, vagy S355 és S460 az európai szabványok szerint. A gyártónak nyomon kell követnie az egyes lemezek hőszámát, és meg kell őriznie a dokumentációt a felügyelő mérnök számára.
Precíziós mérnöki munka
A hídelemeket jellemzően szegmensekben gyártják, amelyeket később a helyszínen szerelnek össze. Az illesztési hézagot a toldásnál keskeny sávon belül kell szabályozni, és az acéldobozos tartó dőlésszögének meg kell egyeznie a rajzokon szereplő elméleti görbével. A CNC vágó-, fúró- és marógépek elengedhetetlenek, ha a lemezvastagság eléri a 40 mm-t vagy annál többet, és ha a geometria hosszirányú merevítőket tartalmaz a szalagban és a fedéllemezben.
Testreszabás
A legtöbb hídszerkezet egyedi projekt. Még akkor is, ha egy szabványos keresztmetszetet újra felhasználnak, a fesztáv elrendezése, a helyszíni korlátok és az alapozás helyzete helyenként eltérő. A gyártónak ezért szüksége van arra, hogy nem szabványos formákat készítsen, és a műhelyrajzokat a tényleges helyszíni felmérési adatokhoz igazítsa az acél vágása előtt.
A részletes tervezéstől a helyszíni telepítésig: Hogyan zajlik a folyamat
A hídgyártás egy szakaszos folyamat, amely a tervezéstől a gyártásig, majd a befejezésig és a szállításig tart. Minden színpadnak megvannak a saját kimeneti és minőségi kapui.
Részlettervezés és bolti rajzok
Az acél vágása előtt a gyártó műhelyrajzokat készít, amelyek meghatározzák az összes lemezt, merevítőt, toldást és csavarlyukat. Ez egyben az a szakasz, ahol a hegesztési szimbólumok tisztázásra kerülnek, és ahol az általános geometriát a tervezési modellhez képest ellenőrzik. A házon belüli részletező csapattal rendelkező gyártó gyorsan reagálhat, ha az előzetes terv megváltozik.
Anyagválasztás és vágás
A lemezeket a megadott acélminőség és ütési jellemzők szerint rendeljük, majd CNC lánggal vagy plazmavágással méretre vágjuk. Lehetőség szerint a vágógépen a teljes áthatolású hegesztési varratok ferde ferdejét készítik elő. A vágási él minőségének ellenőrzése alatt tartásával csökken a hegesztés előtti kötési munka mennyisége.
Hegesztés és összeszerelés
A hegesztés a hídgyártás kritikus folyamata. Ahelyett, hogy általános hegesztőkre hagyatkozna, a hídgyártóknak minősített hegesztési eljárásokat (WPS/PQR) kell követniük minden anyagosztályra és vastagságtartományra vonatkozóan. Az összeállítást a zsugorodás minimalizálása érdekében sorrendbe állítják, és az alkatrész geometriáját a hegesztés befejezéséig ideiglenes befogók segítségével tartják. Roncsolásmentes vizsgálatot végeznek ezután a gyökereken és a sapkákon, leggyakrabban ultrahangos vizsgálattal (UT) a tompavarratokon és mágneses részecsketeszttel (MT) a sarokvarratokon a szövedék és a karima csatlakozásainál.
Felületkezelés és bevonat
A hegesztés után az elkészített elem szemcseszóráson megy keresztül, majd egy festősorra, amely alapozót, közbenső réteget és fedőréteget visz fel. A szükséges száraz rétegvastagságot általában az ügyfél specifikációja vagy a nemzeti szabvány határozza meg. A legigényesebb környezetben vastagréteg-rendszert vagy fémbevonatot használnak az útburkolathoz, amely jobban ki van téve a sónak és a nedvességnek.
Szállítás és helyszíni telepítés
A hídszegmensek gyakran túl nagyok ahhoz, hogy teljes egységként szállítsák. A gyártónak el kell döntenie, hogy hol vágja fel a szerkezetet szállítható darabokra, és hogyan jelölje meg az illeszkedő felületeket, hogy a felállítás a helyszínen egyszerű legyen. A gyár és a szerelőszemélyzet közötti jó kommunikáció segít elkerülni a rosszul elhelyezett emelőfülek vagy a hiányzó ideiglenes támaszok okozta késéseket.
Tűrések, szabványok és minőségi elfogadás
A szerződésben szereplő írásbeli tűréshatárokat ne kezelje papírmunkaként. Meghatározzák a határt a sima hídfedélzet és a rossz terepfelszerelés között. Az a gyártó, aki megérti ezeknek a számoknak a valódi jelentését, pontosan tartja a műhely méreteit, és továbbra is tart egy ésszerű ráhagyást a hegesztett zsugorodásra és a helyszíni szerelési terhelésekre.
| Paraméter | Tipikus vezérlés | Miért számít |
|---|---|---|
| Egy tag teljes hossza | ±2 mm vagy ±3 mm a fesztávtól függően | Összeillesztés és hibák eloszlása |
| Web vertikális | H/1000, maximum 3 mm | A dobozrészek csapágya és stabilitása |
| Karima szélessége | ±3 mm | Csatlakozás fedélzeti lemezekkel és keresztgerendákkal |
| Hegesztés után hajlás | ±10 mm a teljes fesztávon | Fenntartja a tervezett elsőrendű hajlítóprofilt |
| Perforált csavarlyuk helyzete | ±1 mm csoporttűrés | Nagy szilárdságú csavaros csatlakozás |
A kockázatok helyszíni csökkentésének egyik hatékony módja, ha próbaszerelést végeznek a műhelyben, különösen az íves szegmensek vagy a több darabból álló szakaszok esetében, amelyek egyetlen toldással rendelkeznek. Ez nem garantálja a tökéletes illeszkedést a terepen, mert a szállítás és az emelés során megváltoznak a támasztási viszonyok, de jóval a daru érkezése előtt feltárja a leggyakoribb eltérési problémákat.
Gyakorlati vásárlási szempontok a hídacél szerkezetekhez
Amikor egy hídprojekt gyártási partnerét értékeli, tekintse át a kapacitásprospektusokat. Kérdezzen a méretükben és összetettségükben hasonló projektekről, a hegesztési minőségi rendszerről és arról, hogy az üzlet hogyan tartja a részletrajzokat a terepviszonyokhoz igazítva. A vevő végül nem acéllemezeket vagy festési munkaerőt vásárol. A vevő irányított toleranciát vásárol, tervezett szállítást és annak megértését, hogy az egyik tag hogyan hat a következőre.
- Kérjen egy listát azokról a hídprojektekről, ahol a gyártó dobozos tartókat, I-tartókat vagy lemezszerkezeteket szállított, beleértve a fesztávot és az acélminőséget.
- Ellenőrizze, hogy a gyártó hogyan irányítja a műhelyrajzolási folyamatot, és hogy a részletező ugyanabból a tervezési modellből dolgozik-e, mint a tanácsadó.
- Erősítse meg a helyszínen és az üzletben a roncsolásmentes vizsgálatok elérhetőségét és az NDT személyzet képesítését.
- Tekintse át a felület-előkészítési és festési vonalat, mert egyetlen kihagyott réteg az útburkolaton a jövőbeni karbantartási költségekhez vezethet.
Mielőtt a gyártó mellett döntene, a várható viselkedés megértésének legbiztonságosabb módja annak tanulmányozása, hogy az acélszerkezet tervezése és gyártása hogyan kapcsolódik egymáshoz a valós ellátási láncban. Bolti rajz és részletezés Ez az első lépés, ahol a projekt méretkockázatait kezelik, és egy erős részletezési tapasztalattal rendelkező gyártó csökkenti a gyártás és szerelés során bekövetkező meglepetések számát.
Valódi hídprojektek a kapacitás bizonyítékaként
A hídgyártó beszállító megítélésének megbízható módja a befejezett projektek megvizsgálása, amelyek geometriája, acélvastagsága és szállítási feltételei összehasonlíthatók. A gyorsforgalmi útkereszteződések acéldobozos tartók területén gyakran a gyártási sorrend és a helyszíni szerelési sorrend közötti kapcsolat dönti el, hogy a projekt betartja-e az ütemtervét.
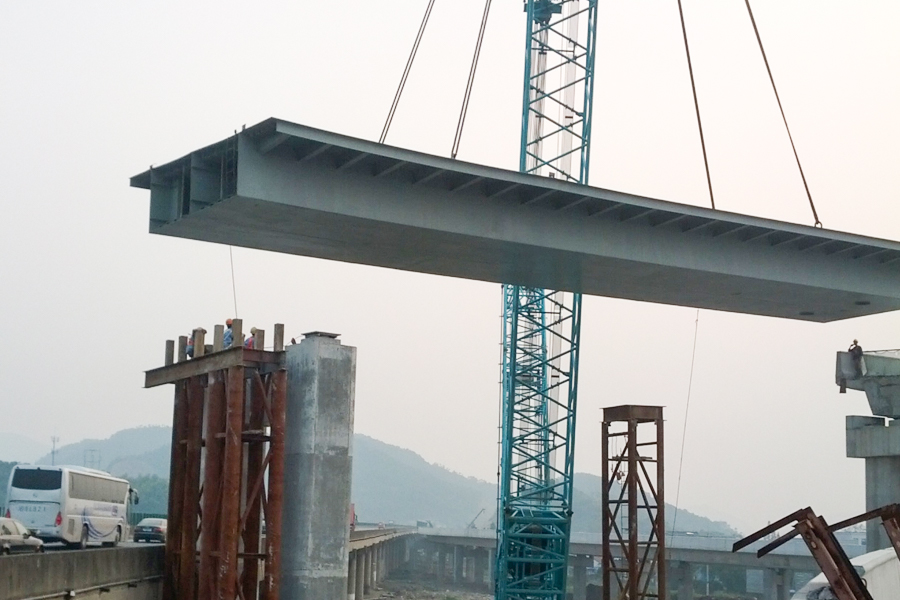 Acéldobozos gerendahíd a G15-ös gyorsforgalmi úton Ningbóban Ez a projekt egy 5500 tonnás acéldobozos gerendaszakasz precíziós felállítását mutatja be egy működő gyorsforgalmi úton, egy 500 tonnás lánctalpas daruval, 450 tonnás ellensúllyal 18 méteres magasságban, ami releváns a hasonló autópálya-átkelőhelyek felügyeletéhez. Termék megtekintése →
Vízre vagy meglévő út fölé épített autópálya-hidaknál a gyártóműhelynek a szerkezetet úgy kell feldarabolnia, hogy az megfeleljen a rendelkezésre álló emelőberendezéseknek és a megengedett forgalmi zavaroknak. A Puxing Highway Bridge gyártása a sanghaji Dalu Line-on a szegmensek hosszának gondos megtervezését követelte meg, hogy a hidat túlzott leállási idő nélkül el lehessen helyezni.
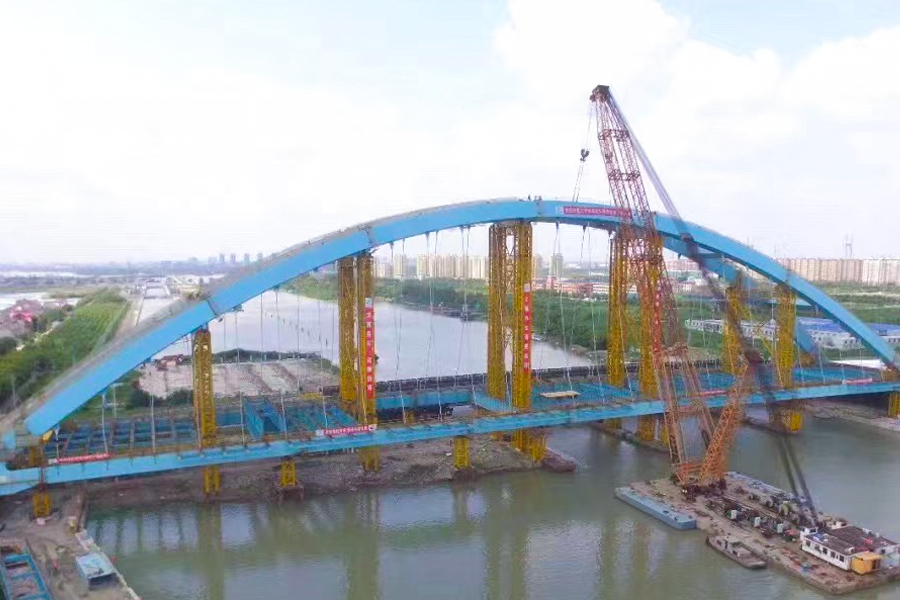 Puxing Highway Bridge a Dalu Line-on, Sanghajban Mint egy 230 méteres kosárfogantyús kötött acélíves híd, ez a projekt gondos szegmenstervezést igényelt a helyszín felállításához, bemutatva, hogy a gyártási sorrend miként csökkentheti a forgalmi zavarokat a meglévő utak feletti telepítés során. Termék megtekintése →
A hidakat ipari létesítményekben is használják felvezető szerkezetként. Egy bangladesi erőműprojekt egy acél megközelítési hidat tartalmazott, amely egy csatornát keresztez, és amelyet a nehéz berendezések szállításának támogatására terveztek az udvar és az üzem fő területe között. Ez a fajta projekt megköveteli a gyártótól, hogy szerelőmérnökként gondolkodjon, nem csak lemezfeldolgozóként, mivel a daraboknak el kell férniük egy szűk helyszíni területen.
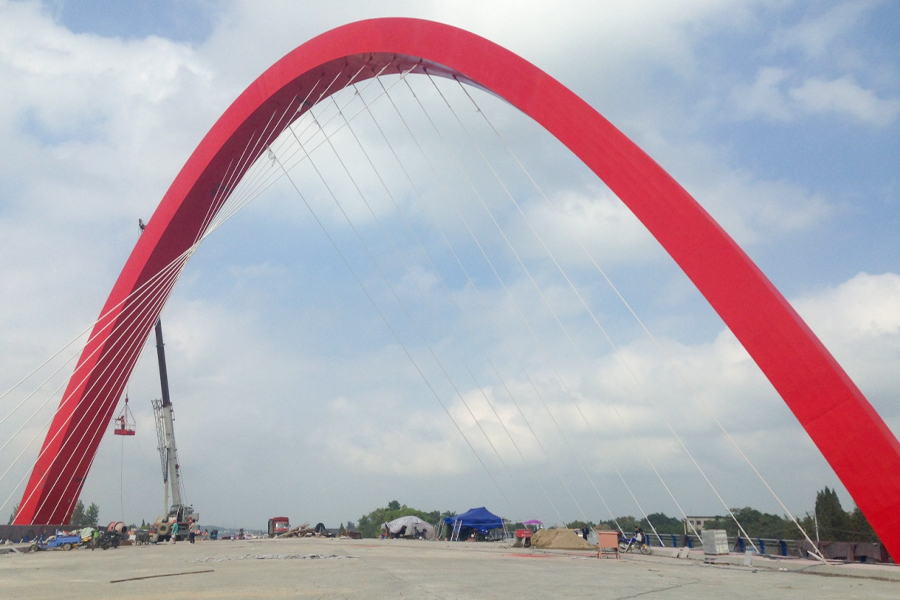 A bangladesi erőműhöz közelítsük meg a híd átkelő csatornáját Az ipari hozzáférés érdekében ezt a 42 méteres egynyílású, egy csatornán átívelő hidat úgy tervezték, hogy egy szűk helyen is elférjen, hangsúlyozva annak szükségességét, hogy a gyártók szerelési mérnökként gondolkodjanak a nehéz berendezések szállítása során. Termék megtekintése →
Egy gyártási partner kiválasztása, amelyet ellenőrizhet
A hídgyártás vásárlása hosszú ciklusú döntések. Az acélt általában a bolti rajzok alapján rendelik meg, és nem lehet visszaküldeni, ha már nem egyezik a helyszínnel. Éppen ezért célszerű a projekt megkezdése előtt felkeresni a gyárat, vagy legalább ellenőrizni a hegesztési és ellenőrzési jegyzőkönyveket egy friss hídrendelésből. Az ilyen típusú munkák során a vállalat története és múltja számít. A gyártási méretekről és a leszállított projektek skálájáról többet megtudhat a webhelyen cégprofil oldal.
Érdekel az együttműködés vagy kérdése van?
Kapcsolódó projektek
Lépj velünk kapcsolatba most!

 +86 18006174555
 +86-510-87555500
No. 8 Wushuang Road, Zhangzhu Town, Yixing City, Jiangsu tartomány, Kína
QR-kód

Mi az
Szerzői jog © 2025 by Wuxi Rongbro Intelligent Equipments Co., Ltd. Rights Reserved.
 Acélszerkezeti EPC vállalkozó